
Стальные трубы являются важнейшими компонентами в различных отраслях промышленности, от строительства до транспортировки нефти и газа. Два распространенных типа сварных стальных труб — это трубы, сваренные электросопротивлением (ERW), и трубы, сваренные двойной дуговой сваркой под флюсом (DSAW). Хотя оба типа служат схожим целям, они имеют существенные различия.
|
|
|
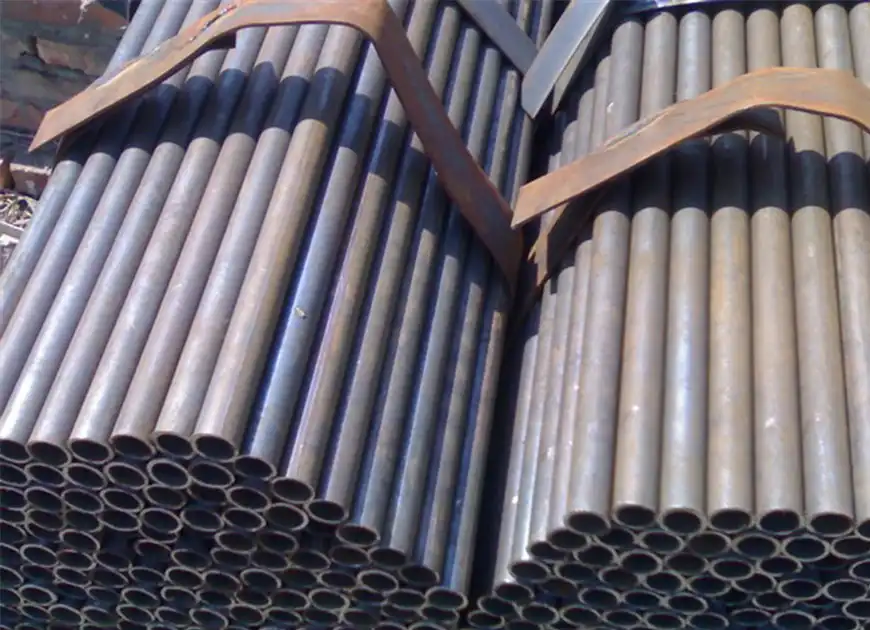
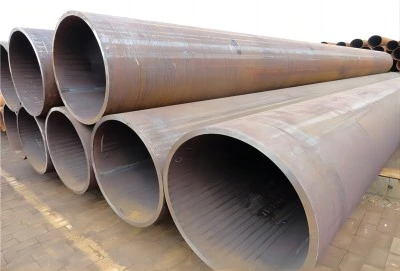
Процесс:
Система сварки является одной из важнейших составляющих процесса изготовления стальных труб методом электросварки (ERW) и распиловки под давлением (DSAW) . Каждый метод включает в себя сложную стратегию управления соединением стальных полос или пластин для выведения их на заданную линию, обеспечивая различные параметры и точки обрезки.
Электрическая контактная сварка (ERW) используется для создания труб ERW. В этом методе непрерывная стальная полоса непрерывно формуется в цилиндр, проходя через ряд роликов. Когда края полосы соединяются электрическим током, они нагреваются до высокой температуры. После этого разогретые края прижимаются с основной силой, образуя производственный сварной шов, проходящий по всей длине линии.
Взаимодействие ERW позволяет производить линии быстро и эффективно. Труба движется по производственной линии с постоянной скоростью, поскольку сварка происходит на непрерывной линии. Улучшение линий с помощью дополнительных скромных оценок, обычно в пределах от 2 до 24 дюймов, и толщины стенок примерно до 0.5 дюйма идеально подходят для этой методики.
Опять же, трубы DSAW изготавливаются с использованием процесса сварки скручиванием, который по сути не совсем сопоставим с методологией ERW. Первым этапом процесса DSAW является придание стальным пластинам или широким полосам цилиндрической формы. После этого края пластины или полосы подготавливают к сварке путем наклона, обычно для обеспечения истинного провара сварного шва.
Сварная линия, сваренная одновременно изнутри и снаружи, в DSAW называется «двойной». Для этого используются две сварочные головки: одна внутри линии, другая снаружи. Слой зернистого перехода, закрывающий сварочный изгиб, защищает сварочную ванну от загрязнения окружающей среды и осаждает ее.
Бесконечный проволочный катод вводится в стык между краями формованной линии во время цикла DSAW. По этому проводу проходит необычайный электрический поток, создавая круглый сегмент, который сжижает провод, а также края линии. По мере остывания расплавленный металл проволоки и края трубы соединяются, образуя прочный сварной шов. Расплавленный остаток, покрывающий зону сварного шва, образует защитный шлак, который удаляется из сварного шва.
По сравнению с трубами ERW, метод DSAW позволяет производить трубы с более толстыми стенками и большим диаметром. Трубы DSAW обычно имеют ширину от 16 до более 100 дюймов и толщину стенок до нескольких дюймов. Это делает трубы DSAW подходящими для применений, где требуются высокопрочные трубы огромной ширины, например, для основных нефте- и газопроводов.
Способность коллаборации DSAW создавать высокопрочные сварные швы с фантастическим проваром является одним из ее основных преимуществ. Прочность и равномерность сварного шва по толщине стенки трубы обеспечивается двусторонней сваркой. Кроме того, метод пониженной кривой позволяет использовать более высокую интенсивность при сварке более толстых материалов, что может быть преимуществом.
Длина:
Еще одна область, в которой трубы ERW и DSAW отличаются друг от друга, — это длина поставляемых линий.
Трубы ERW обычно имеют непрерывную длину, большую, чем те, которые используются в трубах DSAW. Цикл ВПВ является непрерывным, поэтому время от времени можно создавать линии длиной примерно до 80 футов или значительно дольше. Такая большая длина может быть выгодна в некоторых случаях, поскольку требует меньше сварных швов во время установки, что потенциально экономит время и деньги.
В отличие от труб ERW, трубы DSAW обычно изготавливаются более ограниченной длины. Трубы DSAW обычно имеют длину около 40 футов, но могут достигать и 60 футов. Максимальная длина труб DSAW в первую очередь зависит от системы сборки и используемого оборудования.
Метод DSAW предполагает формирование цилиндров из стальных пластин или широких полос перед сваркой. Наибольшая длина труб DSAW, которую можно успешно доставить, не полностью определяется размером стальных листов или полос, а также возможностями каркаса и сварочного оборудования. Кроме того, двусторонняя сварка требует доступа как внутри, так и за пределами линии, что может быть сложнее сделать на невероятно длинных участках линии.
Тем не менее, важно иметь в виду, что, несмотря на то, что отдельные секции труб DSAW могут быть короче, их можно соединить в полевых условиях для получения трубопроводов любой необходимой длины. В некоторых случаях ограничение на длину отдельной линии часто преодолевается за счет возможности поставлять трубы большей ширины и с более толстыми стенками.
Обнаружение:
Контроль качества и обнаружение дефектов являются важнейшими аспектами производства труб, а используемые методы могут различаться в зависимости от труб ERW и DSAW из-за различий в производственных процессах.
Для труб ERW обычно используются несколько методов неразрушающего контроля, чтобы гарантировать целостность сварного шва и общее качество трубы. Одним из основных используемых методов является ультразвуковой контроль (УЗК). На многих современных трубных заводах ERW ультразвуковой контроль проводится в процессе производства. Это позволяет в режиме реального времени обнаруживать дефекты сварного шва, такие как непровары или включения.
Визуальный осмотр и проверка размеров также являются важными частями процесса контроля качества труб ERW. Эти проверки гарантируют, что трубы соответствуют требуемым характеристикам по диаметру, толщине стенок, прямолинейности и внешнему виду.
Трубы DSAW из-за их большего размера и другого процесса сварки часто требуют более широкого набора методов испытаний. Как и для труб ERW, ультразвуковой контроль является ключевым методом, используемым для труб DSAW. Однако из-за более толстых стенок и большего диаметра труб DSAW может потребоваться более сложное ультразвуковое оборудование. Ультразвуковой контроль с фазированной решеткой (PAUT) часто используется для труб DSAW, поскольку он может обеспечить более детальное изображение сварного шва и тела трубы.
Радиографический контроль (RT) — еще один важный метод, используемый для труб DSAW. Этот метод использует рентгеновские лучи или гамма-лучи для создания изображений сварного шва, что позволяет обнаруживать внутренние дефекты, такие как пористость, включения или непровар. Радиографический контроль особенно полезен для толстостенных труб, где ультразвуковой контроль может иметь ограничения.
Магнитопорошковый контроль (MPI) часто используется для обнаружения поверхностных и приповерхностных дефектов в трубах DSAW. Этот метод эффективен для обнаружения трещин, швов и других дефектов, которые могут быть незаметны невооруженным глазом.
Как и трубы ERW, трубы DSAW также проходят гидростатические испытания для проверки их способности выдерживать давление. Однако из-за их большего размера и зачастую более высокого номинального давления оборудование для гидростатических испытаний труб DSAW может потребоваться более надежное.
Поставщик стальных труб DSAW:
Когда речь идет о поставках высококачественных стальных труб, изготовленных методом DSAW , выбор надежного и опытного поставщика имеет решающее значение. Одним из таких поставщиков является Longma Group, предлагающая широкий ассортимент труб, соответствующих различным международным стандартам.
Группа компаний Longma поставляет стальные трубы, изготовленные методом DSAW , которые соответствуют таким стандартам, как API 5L, ASTM A53, ASTM A500, ASTM A252 и ASTM A795. Эти стандарты гарантируют, что трубы отвечают определенным требованиям к химическому составу, механическим свойствам и допускам на размеры, что делает их пригодными для широкого спектра применений.
Придерживаясь этих международно признанных стандартов, Longma Group демонстрирует свою приверженность качеству и надежности. Их стальные трубы DSAW производятся с использованием передовых технологий и проходят строгие меры контроля качества для обеспечения стабильности и производительности.
Если вас интересуют стальные трубы, изготовленные методом DSAW, и вы рассматриваете производителей, вы можете связаться с Longma Group по адресу info@longma-group.com . Их команда предоставит подробную информацию об ассортименте продукции, технических характеристиках и о том, как их трубы могут соответствовать требованиям вашего конкретного проекта.








