
Правильная подготовка поверхности имеет решающее значение для успешного нанесения эпоксидных покрытий методом термопластичного напыления (FBE) на стальные трубы. Стальные трубы с покрытием FBE широко используются в нефтегазотранспорте, системах водоснабжения и на морских платформах благодаря своей исключительной коррозионной стойкости и долговечности. Для обеспечения оптимальной адгезии и длительной защиты специалисты отрасли должны соблюдать строгие методы подготовки поверхности перед нанесением покрытий FBE. В этой статье рассматриваются основные этапы, распространенные ошибки и передовые методы для достижения превосходных результатов нанесения покрытий FBE.
|
|
|
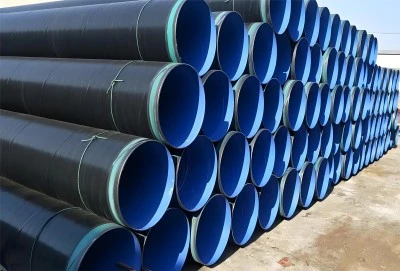

Основные этапы подготовки к нанесению покрытия FBE
Правильная очистка и обезжиривание стальных поверхностей
Первым и важнейшим этапом подготовки поверхности к нанесению покрытия методом FBE является тщательная очистка и обезжиривание стальных поверхностей. Этот процесс удаляет загрязнения, такие как масло, смазка и грязь, которые могут препятствовать адгезии покрытия. Эффективные методы очистки включают обезжиривание растворителями, щелочную очистку и очистку паром. Крайне важно использовать соответствующие чистящие средства, которые не оставляют следов на поверхности. После очистки поверхности следует осмотреть, чтобы убедиться в удалении всех загрязнений.
Достижение оптимального профиля дробеструйной обработки для адгезии FBE
Достижение правильного профиля абразивоструйной обработки критически важно для прочной адгезии наплавленного эпоксидного покрытия (FBE). Профиль абразивоструйной обработки, или шероховатость поверхности, обеспечивает механическое сцепление покрытия. Отраслевые стандарты обычно рекомендуют профиль поверхности для наплавленных эпоксидных покрытий от 50 до 100 микрон (от 2 до 4 мил). Для создания такого профиля обычно используется абразивоструйная обработка с использованием таких материалов, как стальная дробь, оксид алюминия или гранат. Выбор абразивного материала и давление струи необходимо тщательно контролировать, чтобы достичь желаемого профиля без повреждения стальной основы.
Контроль окружающей среды при нанесении FBE-покрытий
Факторы окружающей среды играют важную роль в успешном нанесении FBE-покрытий. Необходимо тщательно контролировать температуру, влажность и точку росы. Температура стальной поверхности должна быть как минимум на 3°C (5°F) выше точки росы для предотвращения конденсации влаги. Относительная влажность воздуха должна поддерживаться ниже 85% для предотвращения проблем, связанных с влажностью. Для обеспечения чистоты рабочей среды также необходимы надлежащая вентиляция и меры по борьбе с пылью. Многие предприятия, занимающиеся нанесением покрытий, используют камеры с климат-контролем для поддержания оптимальных условий на протяжении всего процесса нанесения покрытия.
Распространенные ошибки при подготовке поверхности: чего следует избегать
Недостаточное удаление прокатной окалины и ржавчиныОдна из наиболее распространенных ошибок при подготовке поверхности — недостаточное удаление окалины и ржавчины. Окалина, слой оксидов железа, образующийся при горячей прокатке стали, может значительно ухудшить адгезию покрытия, если ее не удалить полностью. Аналогично, ржавчину необходимо тщательно удалить, чтобы предотвратить коррозию под пленкой. Для покрытий, нанесенных методом FBE , обычно требуется пескоструйная очистка до состояния, близкого к белому металлу (стандарт SSPC-SP 10/NACE № 2) . Несоблюдение этого уровня чистоты может привести к преждевременному разрушению покрытия и сокращению срока службы стальной трубы.
Недостаток контроля влажности при нанесении FBE
Контроль влажности часто игнорируется, но он критически важен при нанесении покрытия методом наплавки. Даже небольшое количество влаги на стальной поверхности может привести к дефектам покрытия, таким как образование пузырей или плохая адгезия. Помимо поддержания надлежащих условий окружающей среды, важно следить за тем, чтобы сжатый воздух, используемый для струйной обработки и удаления пыли, был сухим и без примесей масла. На некоторых предприятиях используется осушительное оборудование для поддержания низкого уровня влажности. В течение всего процесса нанесения покрытия необходимо регулярно проверять качество воздуха и точку росы.
Неправильное хранение труб с покрытием FBE
Правильному хранению труб с покрытием FBE часто не уделяют должного внимания, хотя это критически важно для сохранения целостности покрытия. Трубы с покрытием следует хранить в чистом, сухом месте, защищенном от прямых солнечных лучей и экстремальных температур. Для предотвращения повреждения покрытия трубы следует устанавливать на стеллажи с мягкой обивкой или деревянные подпорки. Высота штабелирования должна быть ограничена, чтобы избежать чрезмерного веса на нижних трубах. Для предотвращения повреждения покрытия во время транспортировки и монтажа следует применять надлежащие методы транспортировки, например, использовать тканевые стропы вместо цепей или стальных тросов.
Передовые технологии для оптимальной адгезии FBE
Инновационные методы дробеструйной обработки для улучшения сцепления FBEПередовые методы дробеструйной обработки могут значительно улучшить сцепление FBE. Двойная дробеструйная обработка, включающая предварительную и финишную струйную обработку более мелкими абразивами, позволяет создать оптимальный профиль поверхности для адгезии FBE. Системы вакуумной дробеструйной обработки обеспечивают улучшенный контроль профиля дроби и снижают пылеобразование. Некоторые предприятия экспериментируют с лазерной абляцией для подготовки поверхности, которая обеспечивает точный контроль шероховатости поверхности без использования абразивных материалов.
Передовые технологии обработки поверхности
Новые технологии обработки поверхности расширяют границы возможностей покрытий, нанесенных методом плазменной обработки (FBE) . Плазменная обработка может активировать поверхность стали на молекулярном уровне, усиливая химическую связь с покрытием FBE. Нанопокрытия, наносимые в качестве грунтовки перед нанесением покрытия FBE, могут улучшить коррозионную стойкость и адгезию покрытия. Некоторые производители изучают использование покрытий FBE, обогащенных графеном, которые обещают еще большую долговечность и барьерные свойства.
Меры контроля качества для обеспечения целостности FBE-покрытия
Строгий контроль качества крайне важен для обеспечения целостности наплавленного эпоксидного покрытия (FBE). Передовые методы контроля, такие как автоматизированные системы визуального контроля и вихретоковый контроль, позволяют с высокой точностью выявлять дефекты покрытия. Контроль пропусков с помощью высоковольтных искровых тестеров помогает выявить точечные дефекты в покрытии. Испытания на адгезию, включая испытания на отрыв и изгиб, подтверждают прочность соединения покрытия со стальной основой. Внедрение комплексной системы управления качеством, включающей регулярные аудиты и процессы постоянного совершенствования, имеет решающее значение для поддержания стабильного качества покрытия.
Правильная подготовка поверхности является основой успешного нанесения FBE-покрытия на стальные трубы. Следуя передовым отраслевым практикам, избегая распространенных ошибок и используя современные технологии, инженеры-трубопроводчики и специалисты по покрытиям могут обеспечить превосходную защиту от коррозии и продлить срок службы стальных труб с FBE-покрытием . Поскольку технологии продолжают развиваться, быть в курсе последних достижений в области подготовки поверхности и технологий нанесения покрытий имеет решающее значение для сохранения конкурентного преимущества на мировом рынке высокоэффективных решений для трубопроводов.
Стальные трубы с покрытием FBE на продажу
Группа компаний Hebei Longma предлагает высококачественные стальные трубы с покрытием FBE , соответствующие самым высоким отраслевым стандартам. Наше передовое производственное оборудование, импортированное из Германии и дополненное четырьмя независимо разработанными производственными линиями, обеспечивает высочайшее качество покрытия FBE. Профессиональная команда из более чем 300 сотрудников, включая более 60 технических специалистов, гарантирует превосходство на каждом этапе производства. Наши комплексные испытательные лаборатории, оснащенные ультразвуковыми дефектоскопами и промышленным рентгеновским оборудованием, обеспечивают строгий контроль качества. Мы гордимся быстрой доставкой: трубы стандартной толщины готовы всего за 7 дней. Наша продукция имеет полную сертификацию, включая API 5L, ISO 9001 и ISO 14001. Благодаря нашей интегрированной производственной модели и стратегическому партнерству мы предлагаем конкурентоспособные цены без ущерба для качества. По вопросам, касающимся наших труб с покрытием FBE (соответствующих стандартам API 5L, ASTM A53, EN10210, AS/NZS 1163; наружный диаметр 60.3-1422 мм; толщина стенки 6.02-50.8 мм), обращайтесь по адресу info@longma-group.com.








